Email:
 Telephone: +86-13951382065

Il design del classificatore d'aria raramente riceve l'attenzione che merita. Nella maggior parte dei progetti di macinazione la conversazione ruota attorno al mulino, ai suoi rulli, ai suoi anelli e al suo motore, mentre il classificatore decide silenziosamente se la polvere finita soddisfa effettivamente le specifiche del cliente. Dopo aver fornito quasi 100 linee di macinazione a risparmio energetico nei settori della metallurgia, dell'estrazione mineraria, dei materiali da costruzione e della lavorazione chimica, abbiamo imparato una semplice lezione: un classificatore ben progettato può far sembrare eccellente un mulino medio, mentre uno progettato male può far sembrare rotta un'attrezzatura eccellente.
Quello che segue è uno sguardo pratico ai principi di progettazione alla base della classificazione dell'aria, alle variabili che spostano realmente il punto di taglio e al modo in cui la scelta del mulino modella il classificatore che si trova sopra di esso. Niente di tutto questo è teoria fine a se stessa. Ogni punto deriva dal lavoro di messa in servizio, campionamento e risoluzione dei problemi su linee di produzione reali.
Cosa fa realmente un classificatore d'aria in un circuito di macinazione
Un classificatore aereo non è uno schermo. Non sono presenti maglie, aperture e barriere meccaniche che bloccano le particelle sovradimensionate. La separazione avviene attraverso un equilibrio di forze. All'interno della zona di classificazione, ogni particella viene spinta verso l'esterno dalla forza centrifuga o inerziale e tirata verso l'interno dalla resistenza aerodinamica. Poiché la forza centrifuga cresce con la massa mentre la resistenza cresce con la superficie, le particelle più grandi vengono spinte verso l'esterno mentre quelle più fini seguono il flusso d'aria. La dimensione alla quale le due forze si annullano a vicenda diventa il punto di taglio.
In un circuito di macinazione chiuso, il classificatore esegue tre lavori contemporaneamente:
- Suddivide lo scarico del mulino in un flusso di prodotto finito e un flusso di ritorno grossolano.
- Controlla la dimensione superiore e la distribuzione granulometrica complessiva della polvere finale.
- Limita la macinazione eccessiva rimuovendo le parti fini non appena sono sufficientemente fini.
Quattro numeri di prestazione ti dicono se un progetto funziona davvero. Il punto di taglio, spesso espresso come d50 o d97, definisce dove avviene la divisione. La nitidezza del taglio descrive quanto sia netta quella divisione. Il carico circolante mostra la quantità di materiale riciclato. L'energia specifica per tonnellata di polvere finita rivela il costo operativo reale. Un classificatore che taglia troppo grossolana sovraccarica il mulino. Uno che taglia troppo finemente ricircola la polvere che era già accettabile e brucia energia inutilmente.
Principi fondamentali di progettazione alla base di una classificazione efficace
Il bilancio delle forze nel punto di taglio
La velocità del rotore è la leva più visibile in qualsiasi classificatore. L'aumento della velocità della punta del rotore rafforza il campo centrifugo e spinge il punto di taglio più fine. Poiché la massa delle particelle si ridimensiona all'incirca con il cubo del diametro mentre la resistenza si ridimensiona con il quadrato, anche un modesto cambiamento di velocità produce uno spostamento misurabile nella distribuzione delle dimensioni delle particelle finite. Questo è esattamente il motivo per cui gli azionamenti a frequenza variabile sono diventati standard sulle unità moderne: il punto di taglio diventa un parametro operativo piuttosto che un fatto meccanico fisso.
Geometria della zona di classificazione
Il diametro del rotore, il numero delle pale, l'angolo delle pale, lo spazio tra il rotore e l'alloggiamento e la profondità e il diametro del cercatore di vortice modellano tutti il campo di flusso interno. Una zona di classificazione più alta e più stretta aumenta il tempo di residenza e solitamente migliora la nitidezza, ma aumenta anche la caduta di pressione. Una zona corta e ampia gestisce più aria e una maggiore produttività al prezzo di un taglio più morbido. Non esiste una geometria universalmente corretta, ma solo una geometria che corrisponda al feed e al prodotto target.
Flusso d'aria, pressione e tenuta
L'aria svolge due compiti distinti: trasporta le particelle e le disperde. Il volume dell'aria di trasporto determina la capacità, mentre la qualità della dispersione determina la nitidezza. Il mangime che entra nella zona di classificazione in grumi verrà classificato come grumi, indipendentemente dalla precisione del rotore. Il funzionamento dell'intero circuito sotto pressione negativa mantiene la polvere all'interno del sistema e migliora la pulizia, mentre l'aria di tenuta protegge i cuscinetti dalle particelle abrasive fini. Laddove l'obiettivo è un output ultrafine stabile, la relazione tra la velocità del rotore e la distribuzione granulometrica risultante merita uno studio più approfondito; il nostro articolo su classificatori ad alta precisione in un mulino di macinazione verticale esplora quel collegamento in dettaglio.
Variabili di progettazione che spostano il punto di taglio
La tabella seguente riassume il comportamento pratico delle principali variabili progettuali e operative. Considera la direzione del cambiamento come affidabile e l'esatta entità come qualcosa che deve essere confermato campionando il tuo materiale.
| Variabile di progettazione | Come viene regolato | Effetto sul punto di taglio | Effetto su capacità e qualità |
|---|---|---|---|
| Velocità del rotore | Azionamento a frequenza variabile | Una velocità più elevata garantisce un taglio più fine | Sintonizzabile durante il funzionamento; un taglio più fine aumenta il carico circolante |
| Diametro del rotore e numero di pale | Risolto durante la progettazione | Il rotore più grande con più lame taglia più finemente | Capacità maggiore ma caduta di pressione più elevata |
| Trasporto aereo primario | Velocità della serranda o della ventola | Una quantità maggiore di aria sposta il taglio più grossolano | Aumenta la produttività e rischia una coda grossolana |
| Aria di dispersione secondaria | Impostazione dello smorzatore | Scarso effetto diretto | Taglio più netto e meno particelle grossolane nelle parti fini |
| Profondità del cercatore di vortice | Cambio meccanico | Il mirino inferiore o più piccolo taglia più finemente | Migliora il recupero delle particelle fini, aumenta la caduta di pressione |
| Sigillare il flusso d'aria | Regolatore di pressione | Nessun effetto diretto | Protegge i cuscinetti e previene la contaminazione |
Adattamento del design del classificatore al mulino a monte
La progettazione del classificatore non esiste in modo isolato. Il mulino determina la distribuzione delle dimensioni dell'alimentazione, il carico di polvere e il modo in cui il materiale entra nella zona di classificazione, quindi i due devono essere progettati come un unico sistema. È qui che l'esperienza con linee di rettifica complete ripaga, perché un cambiamento da un lato si vede sempre dall'altro.
Mulini verticali con classificatore dinamico integrato
In un mulino di macinazione verticale il rotore classificatore si trova direttamente sopra il tavolo di macinazione e condivide lo stesso alloggiamento della zona di macinazione. Il materiale viene trasportato verso l'alto dal flusso d'aria, classificato in un unico passaggio, e restituito all'interno se troppo grossolano. Le priorità progettuali qui sono un rotore di dimensioni generose, un cercatore di vortice regolabile e una tenuta d'aria sufficientemente potente da tenere lontana la polvere fine e abrasiva dai cuscinetti. Poiché il circuito funziona sotto pressione negativa, il classificatore e il depolveratore devono essere dimensionati insieme anziché separatamente. Il nostro mulino di macinazione verticale della serie LYH1008 è costruito esattamente attorno a questa disposizione, con macinazione, classificazione e trasporto gestiti in un'unica macchina.
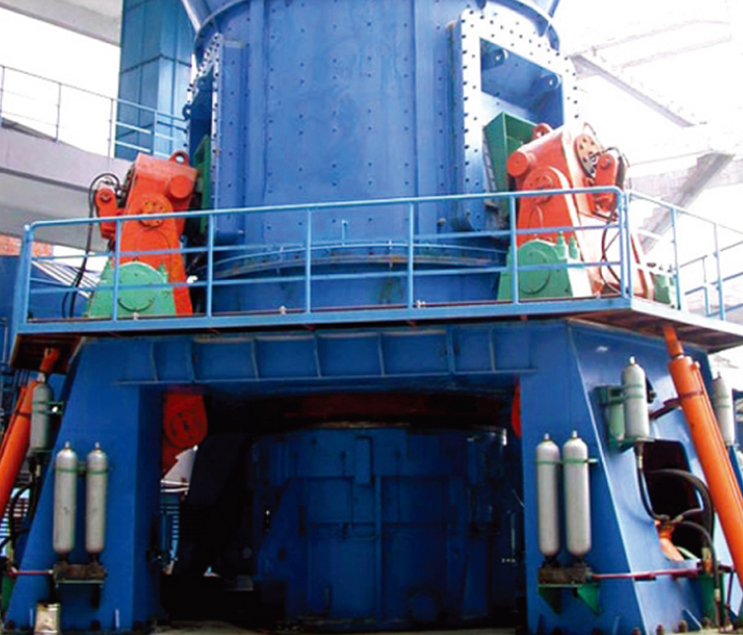 Mulino di macinazione verticale serie LYH1008 Il mulino verticale della serie LYH1008 è un nuovo tipo di attrezzatura progettata per assorbire la tecnologia straniera. Macina il materiale (0-15MM) sul disco abrasivo rotante rotolando... Visualizza il prodotto →
Mulini a rulli ring e classificazione intelligente
I mulini ad anello funzionano a velocità inferiori e producono una distribuzione di alimentazione più ristretta, il che cambia ciò che il classificatore deve affrontare. Qui l’enfasi si sposta verso un controllo preciso e ripetibile. Una gabbia a velocità variabile combinata con un controllo logico programmabile consente agli operatori di tagliare la finezza del prodotto senza fermare la linea e consente al sistema di controllo di compensare automaticamente quando la durezza dell'alimentazione o le derive di umidità. Il mulino ad anelli verticali intelligente di nuovo tipo serie LYH996 segue questa filosofia, accoppiando una fase di macinazione a rulli anulari con un classificatore la cui velocità è gestita come parte della ricetta del processo.
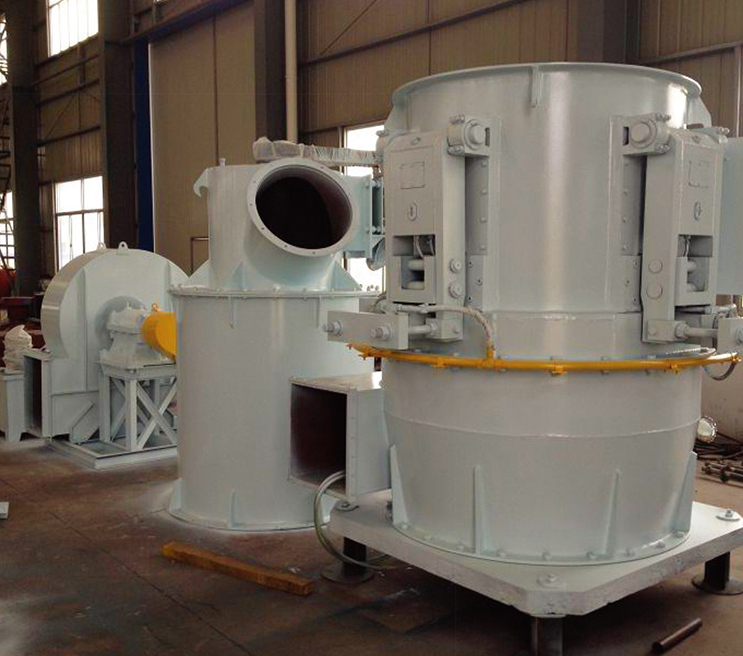 Mulino a rulli ad anello verticale intelligente di nuovo tipo serie LYH996 Nel campo della lavorazione delle polveri ultrafini, di fronte a requisiti sempre maggiori di polveri ultrafini, le tradizionali apparecchiature per il trattamento delle polveri ultrafini sono state difficili da... Visualizza il prodotto →
Mulini a pendolo e classificazione adatta al retrofit
I mulini a pendolo a quattro rulli del tipo Raymond rimangono il cavallo di battaglia per calcare, calcite, barite, dolomite e minerali simili, e molti di loro hanno decenni. Il loro classificatore è solitamente del tipo a doppio cono o a turbina montato sulla parte superiore dell'alloggiamento del mulino. La priorità di progettazione qui è diversa. Il miglioramento della fase di classificazione spesso restituisce più valore rispetto alla ricostruzione della fase di macinazione, a condizione che la ventola e i condotti possano assorbire la caduta di pressione aggiuntiva. Il mulino a pendolo di macinazione Raymond a 4 rulli LYH998 è stato progettato pensando a questo percorso di aggiornamento, in modo che un impianto esistente possa migliorare la finezza e la resa del prodotto senza sostituire l'intero circuito.
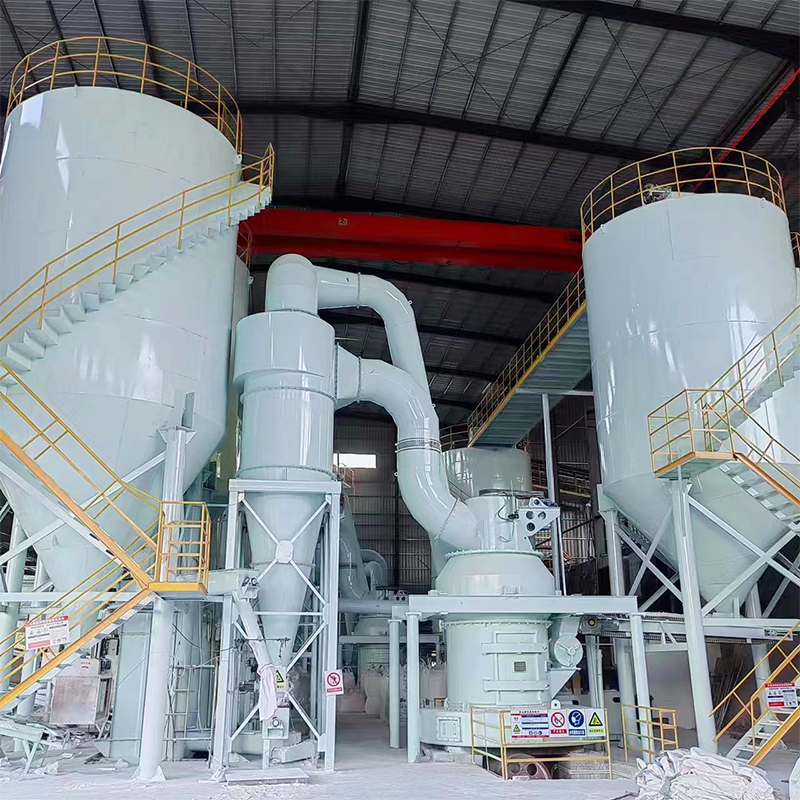 LYH998 Mulino a pendolo Raymond macinante Il mulino di macinazione Raymond intelligente di nuovo tipo della serie LYH998 è l'ultimo tipo di fresatrice, basato su un'ampia collaborazione con le principali università e college, dr... Visualizza il prodotto →
Errori di progettazione che vediamo più spesso
La maggior parte dei problemi di classificazione non sono esotici. Derivano da una manciata di decisioni ricorrenti prese troppo presto nel progetto.
- Dimensionare il ventilatore per il mulino e quindi chiedere al classificatore di fare più di quanto consentito dal volume d'aria disponibile.
- Alimentare il classificatore con un flusso di materiale irregolare o umido; un'umidità superiore a circa il 6% trasforma la classificazione in un problema di blocco piuttosto che in un problema di separazione.
- Scegliere un punto di taglio ambizioso sulla carta senza calcolare il carico circolante che crea.
- Ignorando l'usura. Le punte delle pale e i rivestimenti si erodono, lo spazio vuoto del rotore si allarga e il punto di taglio diventa più grossolano mese dopo mese.
- Trattare l'aria di tenuta come opzionale. L'ingresso di polvere nei cuscinetti è una delle cause più comuni di fermi macchina non pianificati.
- Messa in servizio senza campionamento. Una distribuzione granulometrica misurata allo stato stazionario è l'unica prova affidabile del raggiungimento dell'intento progettuale.
Dalla progettazione alla messa in servizio
Una buona progettazione di un classificatore termina con la documentazione, il campionamento e la regolazione, non con un set di disegni. Su una linea di macinazione completa, la fase di classificazione viene confrontata con la dimensione dell'alimentazione, la finezza target e il volume d'aria disponibile, quindi verificata con analisi al setaccio e al laser una volta che il circuito raggiunge lo stato stazionario. Poiché consegniamo progetti anche su base EPCM, possiamo assumerci la responsabilità dell'intera catena, dall'ingegneria all'approvvigionamento fino alla gestione della costruzione, che spesso è il modo più semplice per evitare le lacune che si creano quando diversi fornitori condividono un limite di batteria.
Se stai pianificando un nuovo progetto o ricostruendo una linea esistente, la nostra panoramica di cosa significa EPCM chiavi in mano per un progetto di macinazione di polveri spiega come sono normalmente strutturati l'ambito, le responsabilità e il passaggio di consegne.
Il design del classificatore d'aria premia la pazienza. La fisica è semplice, ma i dettagli di geometria, flusso d'aria, tenuta e controllo decidono se un circuito funziona nel punto di progettazione o se ne allontana nel giro di pochi mesi. Ottieni il giusto equilibrio della forza, dimensiona onestamente il sistema d'aria e pianifica l'usura fin dal primo giorno.
A Macchinari Nantong Liyuanheng , abbiamo dedicato anni alla costruzione di apparecchiature di macinazione e classificazione per minerali con una durezza Mohs inferiore a sette e un'umidità inferiore al 6%, con prodotti finiti regolabili tra circa 60 e 600 mesh. Se desideri una seconda opinione sulla tua fase di classificazione, i nostri ingegneri sono sempre felici di discutere con te i numeri.
 Email:
 Telephone: +86-13951382065
 Phone: +86-13951382065